Artykuł sponsorowany
Jak docisk i automatyczny posuw współdziałają przy frezowaniu drewna w produkcji seryjnej
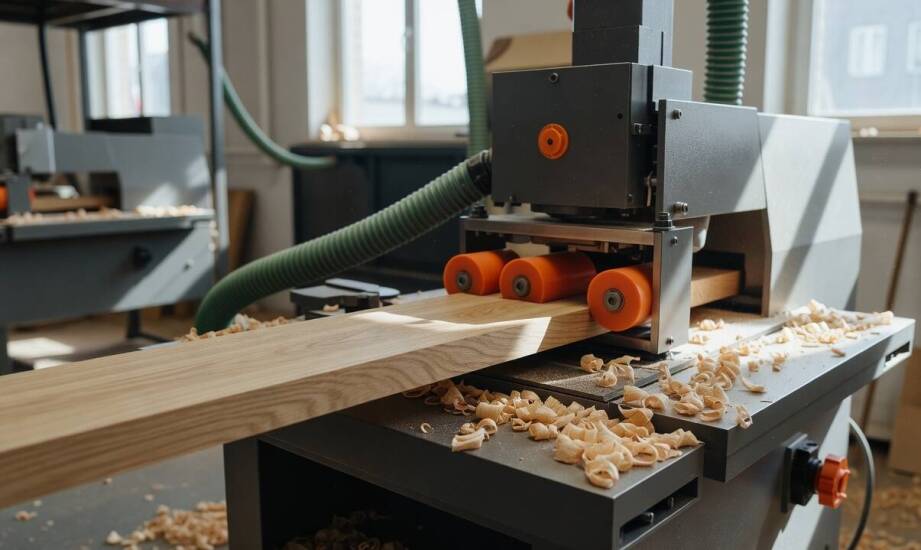
Automatyczny posuw i odpowiedni docisk materiału tworzą nierozerwalny układ podczas seryjnego frezowania drewna. Skuteczna obróbka nie zależy wyłącznie od parametrów samego elementu utrzymującego surowiec. Kluczowa okazuje się precyzyjna synchronizacja siły nacisku z zaprogramowaną prędkością podawania deski. Zlekceważenie tej proporcji błyskawicznie prowadzi do niestabilnej pracy maszyny, odczuwalnych wibracji oraz niebezpiecznego zjawiska nagłego odrzutu detalu. Prawidłowe zgranie tych dwóch mechanicznych czynników decyduje o powtarzalności wymiarowej i bezpieczeństwie całej partii produkcyjnej.
Przeczytaj również: Jakie są najczęściej wybierane przez pary młodą podziękowania dla gości na ślub?
Mechanika współdziałania nacisku z układem podającym
Zmiana obciążenia układu trzymającego bezpośrednio modyfikuje opór tarcia między obrabianym elementem a powierzchnią stołu roboczego lub prowadnicą boczną. Zwiększony docisk stabilizuje tor wejścia surowca pod pracujące narzędzie skrawające. Solidne dociśnięcie materiału do bazy referencyjnej skutecznie ogranicza ryzyko wyciągnięcia lub odrzutu deski przez obracający się frez. Zbyt duża siła tarcia potrafi jednak drastycznie wyhamować płynny ruch układu napędowego lub doprowadzić do ślizgania się kół transportowych. Maszyna traci wtedy zdolność utrzymania stałego tempa przesuwania surowca przez strefę obróbki.
Przeczytaj również: Jak często należy wykonywać przeglądy gazowe?
Prawidłowo dobrany i skalibrowany docisk do frezarki do drewna pracuje jako integralna część całego mechanizmu przekazującego moc. Zdolność obrabiarki do płynnego przesuwania detalu wynika bezpośrednio z tego, jak mocno rolki dociskają go do blatu oraz jaka jest naturalna przyczepność zastosowanych okładzin ciernych. Zależność ta wyklucza traktowanie oporów jako zjawiska negatywnego. W profesjonalnych systemach wyposażonych w nowoczesne mechanizmy posuwu DSIM elementy stykające się z drewnem nie pełnią wyłącznie funkcji barier ochronnych. Przejmują one na siebie zadanie ciągłego przepychania materiału obróbkowego przy jednoczesnym zachowaniu maksymalnej precyzji kierunkowej. Zrównoważenie siły nacisku z możliwościami uciągowymi całego podajnika stanowi podstawę bezawaryjnej pracy.
Przeczytaj również: Jak przygotować podłogę do lakierowania?
Identyfikacja błędów i kalibracja parametrów pracy
Brak mechanicznej synchronizacji ujawnia się najszybciej przy skomplikowanym frezowaniu profilowym, wykonywaniu głębokich rowków przelotowych oraz podczas kształtowania wąskich listew. Niewielka powierzchnia styku detalu z systemem trzymającym utrudnia zachowanie pożądanej stabilności prowadzenia. Zmienna geometria profilowanych krawędzi dodatkowo potęguje skłonność drewna do wpadania w szkodliwy rezonans. Maszyna komunikuje błędne ustawienia za pomocą wyraźnego szarpania wrzeciona oraz widocznego poślizgu deski pod kołami napędowymi. Na seryjnie obrabianych krawędziach błyskawicznie pojawiają się wtedy charakterystyczne wyrwania włókien lub ciemne ślady przypalenia.
Agresywne szarpanie materiału sygnalizuje zazwyczaj zbyt mocne dociśnięcie detalu przy jednoczesnym braku odpowiedniej prędkości przepychania go przez strefę skrawania. Zauważalny poślizg rolek wskazuje na sytuację odwrotną, gdzie prowadzenie jest zbyt delikatne względem oporu generowanego przez zagłębiające się ostrze. Prawidłowa kalibracja wymaga przeprowadzenia czynności w określonej kolejności technologicznej. Operator w pierwszej kolejności ustala punkt kontaktu rolki gwarantujący równomierne przyleganie obciążenia na całej szerokości obrabianej płaszczyzny. Dopiero w następnym kroku szuka minimalnej siły nacisku, która nadal zapewnia całkowite wyeliminowanie zjawiska odrzutu.
Modyfikacja jednego parametru wymusza najczęściej przekonfigurowanie całego toru transportowego w obrębie maszyny. Zwiększenie prędkości działania podajnika wymaga dopasowania obrotów narzędzia oraz maksymalnej głębokości zbierania materiału podczas jednego przejścia. Zignorowanie tej korekty sprawia, że frez zaczyna intensywnie trzeć drewno zamiast je płynnie rozcinać. Skorygowanie naciągu pojedynczej sprężyny w zespole trzymającym potrafi całkowicie zaburzyć równowagę rozkładu sił na wszystkich pozostałych elementach prowadzących, co z kolei wymaga ponownego zestrojenia osi.
Prawidłowe przygotowanie obrabiarki do długotrwałej pracy wynika ze specyfiki zaplanowanej operacji, gabarytów surowca oraz sztywności samego mechanizmu napędowego. Technicy zawsze weryfikują wybrane parametry na detalach próbnych przed rozpoczęciem docelowej obróbki seryjnej. Bezawaryjność całego procesu w dużej mierze opiera się na jakości zastosowanych podzespołów mechanicznych pracujących w maszynie. Przedsiębiorstwo SPOROL zajmuje się precyzyjną obróbką skrawaniem CNC metali nieżelaznych i stali, tworząc solidne komponenty dla branży budowy maszyn. Zakład dostarcza sprawdzone mechanizmy posuwu DSIM oraz krążki kopiujące, przeznaczone bezpośrednio dla producentów profesjonalnych urządzeń stolarskich. Powszechnie wykorzystywane w stolarstwie rolki do posuwu frezarki i inne akcesoria transportowe stanowią z kolei przykład ogólnodostępnych elementów, które wymagają perfekcyjnego wyważenia względem siły docisku. Zrozumienie opisanych zależności mechanicznych pozwala zachować ciągłość produkcji i chroni narzędzia przed przedwczesnym zużyciem.
Kategorie artykułów
Polecane artykuły
Jak turbany na głowę mogą pomóc w codziennym funkcjonowaniu?

Jakie są zalety organizacji plenerowych imprez dla firm?

Organizacja rautów w Kielcach – na co zwrócić uwagę przy wyborze cateringu?
